

在橡胶密封件生产线上,一台运行平稳、动力传递精准的密炼机是确保胶料批次一致性的基石。然而,当传动系统开始出现非正常的“轰隆”声、周期性敲击或整体振动加剧时,许多生产管理者面临的第一个决策难题是:是停机彻底检修,还是“带病运行”以完成紧急订单?强行运转不仅会加速齿轮、轴承等核心部件的磨损,更会导致混炼室内的胶料受到不均匀的剪切,直接影响密封件的尺寸稳定性和物理性能。本文将避开泛泛而谈的维修清单,聚焦于为橡胶密封件行业的生产团队,梳理一套从现象识别到部件优先级检查的密炼机传动系统维修逻辑框架,帮助您在临沂利拿的工厂里,更高效地定位问题根源,制定维修决策。
传动系统的故障很少是瞬间发生的,其早期信号通常体现在声音和振动模式的变化上。准确识别这些现象,能大大缩小排查范围。
面对传动系统故障,拆解检查需要成本和时间。确立科学的检查顺序,能避免“大拆大卸”却找不到核心问题的窘境。
第一步:从外围密封与润滑系统入手
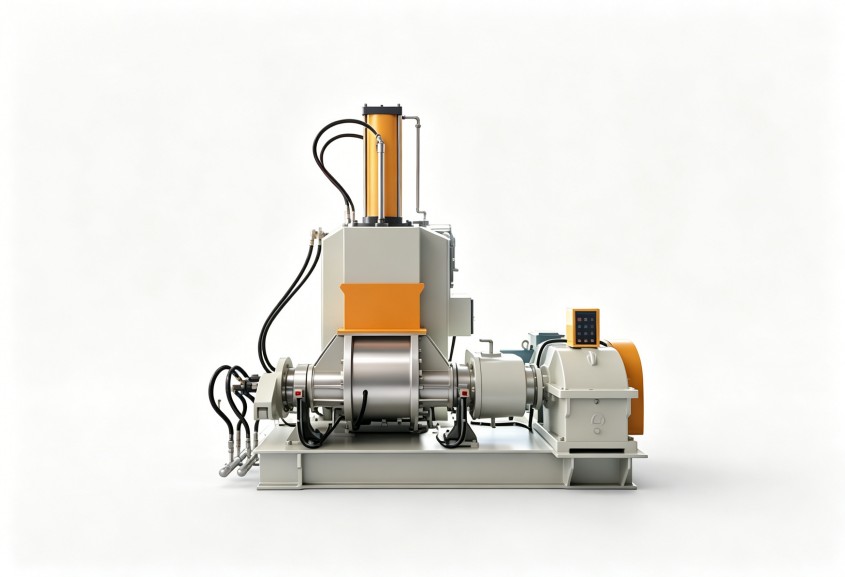
很多传动系统的大修,根源在于密封失效导致的润滑污染。首先应检查传动箱的呼吸器是否堵塞,油封或密封环是否老化渗漏。特别是在临沂利拿区域处理炭黑填充量高的密封件胶料时,粉尘极易侵入。润滑油的定期化验(检测水分、金属颗粒含量)是成本最低的预防诊断手段,它能提前数周甚至数月预告轴承和齿轮的潜在磨损。
第二步:评估主轴与转子的对中性
这是密炼机传动系统维修中技术要求最高的环节之一。在长期承受不均衡的物料阻力后,传动侧的主轴可能发生微量的弯曲或安装定位偏移。利用激光对中仪检查电机、减速机与密炼室主轴的三点对中情况,精度应远高于普通通用设备的标准。对中不良是导致轴承偏载、齿轮异常磨损和振动传递的根本原因之一。
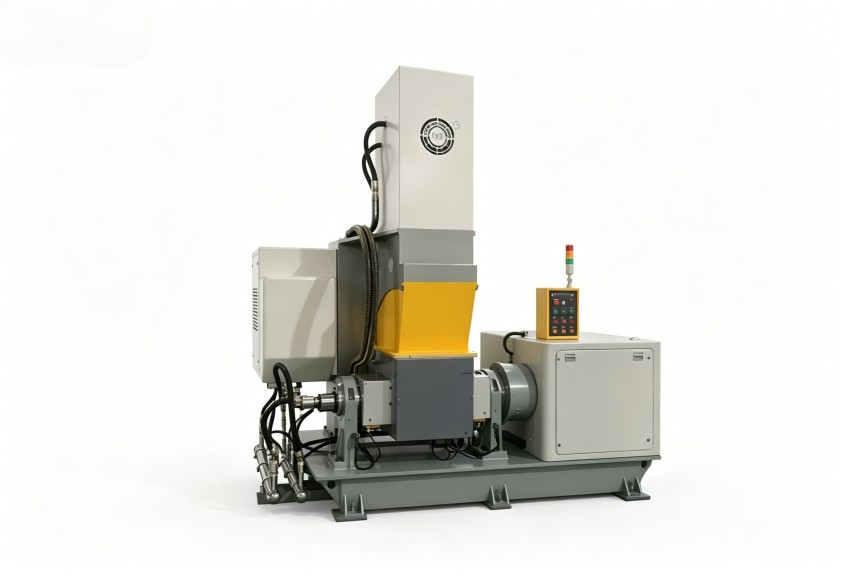
第三步:核心传动件(齿轮、轴承)的精细检测
在排除润滑和对中问题后,才对齿轮箱进行开盖检查。检查重点包括齿轮的接触斑点(是否偏载)、齿面是否有剥落或胶合痕迹、轴承的游隙是否在允许范围内。对于大型密炼机,主轴承的更换是一项重大工程,需要专业的工装和工艺来保证安装精度,避免次生损伤。
对于橡胶密封件这类对混炼均匀性要求极高的生产,被动维修带来的批次质量风险代价过高。建立预防性维护体系是关键。
一套设计精良、维护得当的传动系统,其稳定运行周期远超行业平均水平。它带来的价值不仅仅是减少维修费用,更体现在每一车胶料混炼质量的恒定性上,这对于橡胶密封件产品的公差控制和长期性能至关重要。
如需结合您的具体胶种配方、产能要求和生产工况评估传动系统状态与优化方案,可与利拿实业技术团队进一步沟通。

 18046916153
